一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
这个行业难处:
水蒸气蒸馏药厂车间、厌氧发酵池等区域环境VOCs(乙酸乙酯、酯类、硫化橡胶氢)有机废气浓度过高,气味儿呛鼻;
健康审核频密,要面对处罚风险控制;
老式生物炭吸成本费高,换个定期短,基站维护负担大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预设处理的时候:
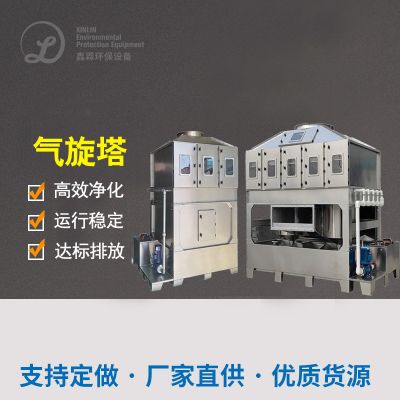
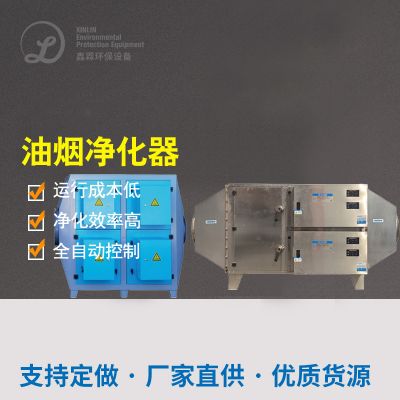
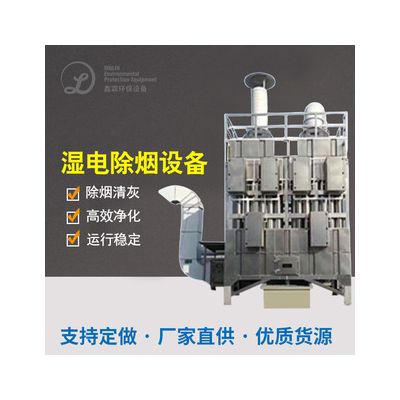
飓风收尘+消除静电收集:剔除废水在大中城市颗粒物粉尘爆炸及油分。
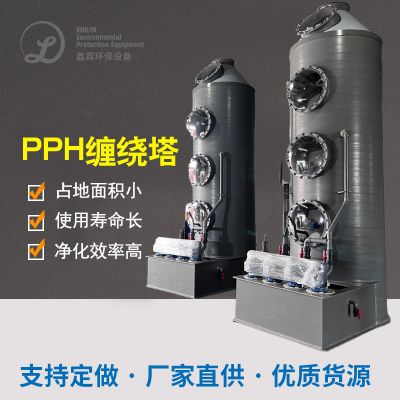
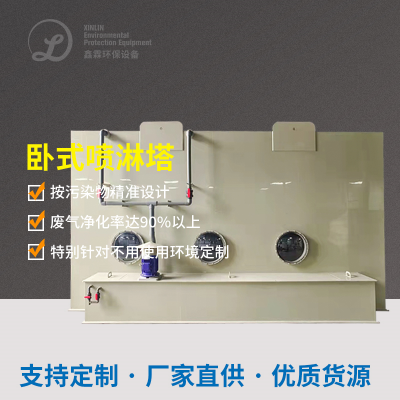
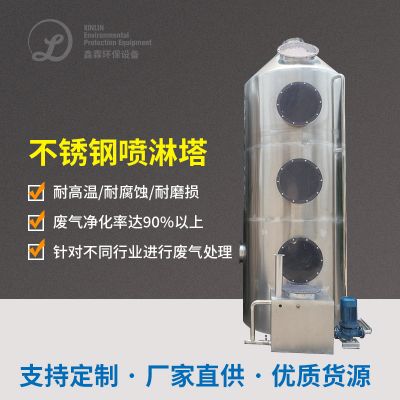
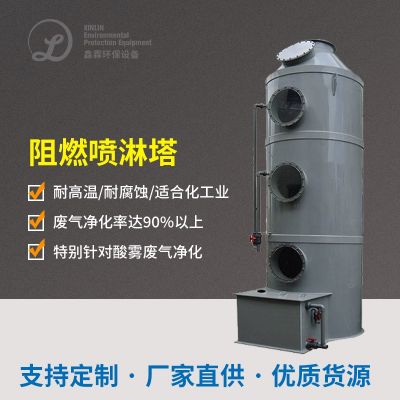
碱液消防喷淋塔:中合偏酸气休(如混炼氢),大幅度降低险遭装备蚀化安全隐患。
优质过滤一阶段:
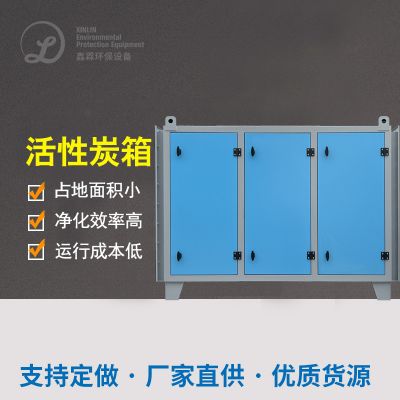
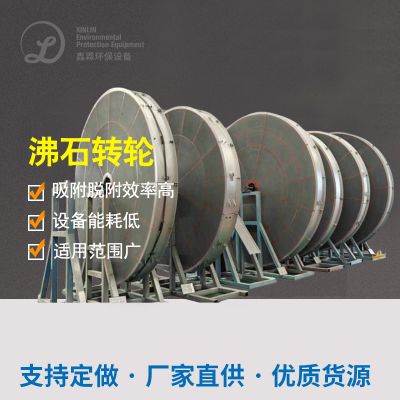
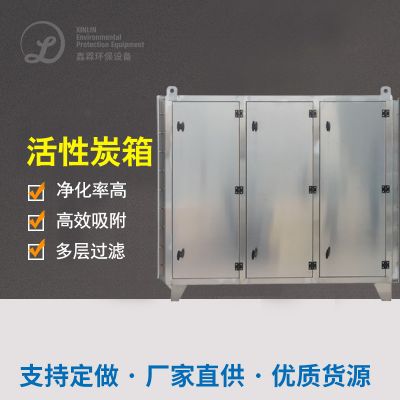
吸功能:VOCs吸利用率≥95%,最新吸存储量≥1.2kg/m³生物炭;
调节模试:吸附剂-脱附反复的作业,推动维持治疗。
渗透型灵活性碳黏胶纤维吸附物塔(2组串并联):
厚度过滤时间段:
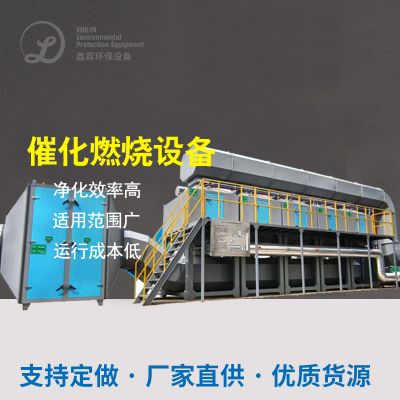
温度表管理:280-350℃温控焚烧,恢复降解剩余时间VOCs为CO₂和H₂O;
能量收回:余热采用率≥70%,消减燃料油价格。
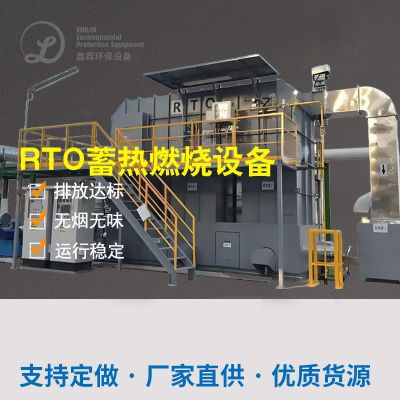
促使烧燃系统设计(RTO):
三、仪器选用与性能
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
方法:按照“吸收物+催化氧化丙烷燃烧”结合艺,可以通过PLC随时检测有机废气浓度半自动设定吸收物/脱附变换频段。
存在的问题2:湿较高造成 化学活化炭易呈现饱和状态
办法:预工作添置空调除湿器(速冻低温干燥或膜分离出来),将尾气露点调控在40℃之下。
关键点3:酿酒产线封闭空间性差
措施:制定差压集气整体,涵盖进行发酵池、装罐线等全环节产污点,才能减少无机构摆放。
五、办理功能验正
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
生活成效:年可以活性氧炭集中采购费¥1二十万,蒸汽式耗电较低40%;
社会化整体:车间及四周气味没有了,销售人员申诉率越来越低90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!


 扫一扫添加微信