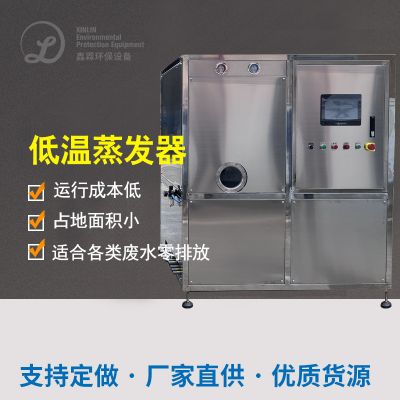
低温蒸发器|废水蒸发器每吨水多少费用|低温蒸发器多少钱一台
地温汽化器就是种顺利完成地温环境改变粘液汽化的设备,常见灵活运用抽真空度体差压力或空气源技术工艺降低了粘液凝固点(经常为 30-50℃),以此在和缓必要条件下顺利完成汽化沉淀整个过程。其关键关键技术是顺利完成抽真空度体泵或减少机恢复软件差压力,使废液在地温下欢呼,同一时间依照空气源回收采用饱和蒸汽挥发热,改变力量不断循环灵活运用67。假如,抽真空度体地温汽化器可在 - 96kPa 差压力下将水的凝固点低于 37℃,顺利完成浸没式热互换器煮沸废液,使人体水分汽化后蒸汽加热为可回收利用的水蒸气纯水,沉淀液则构成高酸度危废处理。
适用行业
- 工业废水处理:广泛应用于化工、制药、电镀、印染、汽车制造等行业的高盐废水、高 COD 废水、含油废水及垃圾渗滤液处理。例如,某煤化工企业通过低温蒸发器处理高盐废水,淡水回收率超 80%,TDS 降至 81mg/L,直接回用于生产。
- 危废减量:切削液、废乳化液等危废经处理后浓缩减量达 75%-90%,某机加工企业年节省危废委外费用超 600 万元。
- 资源回收:废酸回收行业中,低温蒸发器可在常压下分离磷酸、硫酸等,2025 年预计废酸回收量将超 4200 万吨。此外,重金属废水经处理后浓缩液纯度达 95% 以上,可直接用于金属冶炼。
- 食品与生物制药:处理含热敏性物质的废水(如蛋白质、有机溶剂)时,通过精准控温(35-40℃)避免成分分解,冷凝水 COD≤30mg/L,可回用于设备清洗。
核心优点
- 高效节能:吨水电耗比传统蒸发技术降低 50%-70%,例如某设备处理 60 吨 / 天废水时吨水能耗仅 60 度电7。热泵技术实现热能循环利用,无需额外蒸汽供应6。
- 环保安全:全程无需添加化学药剂,避免二次污染;全密闭运行,无废气排放,冷凝水 COD 浓度低(如≤30mg/L),可直接回用或达标排放。
- 抗结垢与低维护:低温运行减少水垢生成,例如某设备维护周期比 MVR 蒸发器延长 3 倍以上,且结垢松散易清洗。
- 适应性强:可处理高盐、高浓度、含重金属或热敏性废水,且对水质波动耐受性高17。例如,真空低温蒸发器可在 - 96kPa 负压下稳定运行,适应不同浓度废水。
- 自动化与占地小:全流程 PLC 控制,支持远程监控;模块化设计节省空间,例如某设备处理量 1000-5000L / 天时占地面积仅数平方米。
典型运用案例
- 化工行业:某化工企业采用低温蒸发器处理 RO 浓水,电导率降至≤100μS/cm,年节水 3800 吨,同时回收结晶盐纯度≥95%,作为副产品销售。
- 汽车制造:某压铸厂废水经处理后,重金属浓缩液纯度达 95% 以上,直接用于金属冶炼;冷凝水回用于清洗工序,年节约水费数百万元。
- 垃圾渗滤液处理:通过低温蒸发技术,COD 去除率超 70%,浓缩液体积减少 90%,大幅降低填埋成本。
- 锂电池行业:针对电解液等高污染废水,低温蒸发器可实现浓缩减量,同时避免高温下有机物分解,确保处理安全性。
- 废酸回收:苏州荣轩环保的 LTAPE 低温蒸发器在常压下处理废酸,实现磷酸、硫酸浓缩及挥发性酸提纯,助力行业绿色发展。
技术对比与趋势
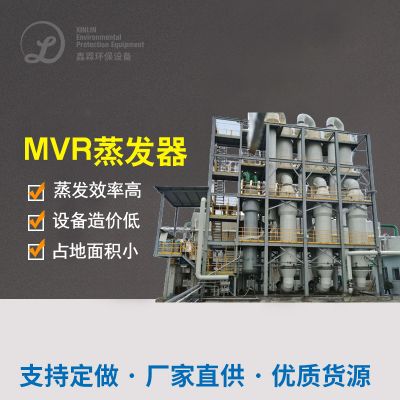
与传统化 MVR 化掉器比较,底温化掉器末期进行投资较低且保障简短,十分更适合里的投资规模工业废渣加工10。而与膜分離技术工艺用途比较,其万元产值能耗更低且抗严重污染特性更强,十分在加工高氨水浓度工业废渣时其优势重要。近几近些年来,石墨烯材料纳米技术工艺玻璃钢防腐技术工艺用途的用途进两步增加了设备耐腐化性,拓展了在化工行业、资源等层面的适用人群性。未来是什么,底温化掉器将向自动化化、高集合协调发展趋势,紧密融合物连机网建立远程电脑运营,并探秘与光伏太阳能、自然风等可恢复资源的紧密融合,进两步变低碳释放。


 扫一扫添加微信