焊接废气处理案例|焊接废气处理方法|焊接废气处理工艺
手工焊接有机废气的制造行业由来、基本特征、不良后果及治疗思路与解決策划方案
激光对焊有机印刷废气普遍由来于2个互联网这个业内的领域互联网这个业内,至少最先见的属于车子生产制做创造、飞机修造、不锈钢节构生产制做创造、机生產设施生產、航材航空科技及及手机设施生產设施組裝流水线等互联网这个业内。在某些互联网这个业内中,激光对焊最为一种生活根基的接入生产制做,被广泛的软件应用来不锈钢资料的生产制做阶段中。比如,在车子生产制做创造互联网这个业内中,激光对焊用来车子組裝流水线;在飞机修造中,激光对焊用来船体节构的接入;在不锈钢节构生产制做创造中,激光对焊则用来桥粱、产品钢节构的定制。不仅,航材航空科技的领域互联网这个业内对激光对焊技术仪器必须最高,而手机设施生產设施組裝流水线中则针对的目标精密模具激光对焊进行。某些互联网这个业内主体形成了激光对焊有机印刷废气的普遍排放出源。
补焊有机物印刷烟气的基本特征主耍的突显在其组分繁杂、尾气产生标准离心分离且浮动性大。补焊期间中发生的有机物印刷烟气主耍的属于烟气、的有毒乙炔气环境有害物质各类黑色合金脱色物。烟气主耍的由补焊用料和作业件的黑色合金蒸汽冷凝器后构成,颗粒肥料猫瘟,一般 在0.01纳米到10纳米之中,易在大气中悬停。的有毒乙炔气环境有害物质则属于二钝化碳、氮脱色物、一脱色碳、二脱色碳各类挥发掉性有机物单质等,这种的有毒乙炔气因此有着影响性或致毒。补焊有机物印刷烟气的尾气产生标准习惯多数为间接性性或联续性,源于于补焊制作工艺的的类型(如手工diy脉冲焊、的有毒乙炔气保护好焊、皮秒激光焊等)。然而,补焊有机物印刷烟气因此伴跟随着高温顺高环境湿度,这增大了工作等级。
对焊尾气的危及不同强化。首选,它对工作人工的营养购成之间隐患。长期性吸取到对焊烟气也许 可以会使得的呼气系统的妇科疾病,如尘肺病、支气管炎咳嗽有的非小细胞肺癌。有很大危害性气物被水污染的物如什么是臭氧和氮钝化物会畅快眼皮和呼气道,吸引真菌感染。之后,对焊尾气对坏境可以会使得被水污染的。烟气和有很大危害性有很大危害性气物会分散到空气中, contributing to air pollution and potentially affecting local ecosystems. 前者,对焊尾气中的某类物质(如金属制颗粒剂)也许 磨合在机漆层,可以会使得的机锈蚀和保障人工成本加剧。从企业主层面,不进行处理对焊尾气还也许 违范环境保护政策法规,有着处罚金或产出控制。
氩弧焊加工有机排放出物物治理 的薄弱点包括集中点在两个上。首先是有机排放出物物有效成分冗杂,有所差别氩弧焊加工艺引发的危害物常见和氧化还原电位差别大,不易用简单具体方法治理 。第二排放出源不集中,氩弧焊加工卡位通常会风靡车间管理,提取有机排放出物物麻烦。三是有机排放出物物温和含水率较高,应响治理 专用设备的能力和生命周期。四是经济实惠性评判,大中型中小型企业很有可能性缺乏性费用投入到高端定制治理 基础设施。五是的系统自我调节性,某一治理 的系统很有可能性是无法同時清除颗粒状物主气体危害物,想要女子组合方式。
面向这类重难点,行业确立了多重面向性来缓解预案。对工业的废气排放提取,用部位排风扇体系(如吸气臂、顶吸罩)或整体上成品库自然通风,加强组织领导工业的废气排放高效率高获取。对颗粒剂物治疗,普遍仪器例如机净化器、消除靜電安装除尘设备软件器和袋式安装除尘设备软件器,这类能高效率高去掉粉尘。对有影响乙炔气影响物,活性氧炭气体吸附性、崔化挥发和生物技术性治疗等技术性被大面积广泛用,以分析或消化吸收有影响有影响乙炔气。组合起来工艺装修设计如“净化+气体吸附性”或“消除靜電+崔化”也成为趋向,以怎样缜密工业的废气排放。虽然,智能化抑制体系可网站优化碳排放量和治疗高效率,减少运作代价。抉择来缓解预案时,需基于企业公司中应前提做订做化装修设计,考虑一下情况例如工业的废气排放量、材质、余地结构和工程预算。
下边,利用两根经典英文例案,全面的全面地解说人焊有机废气治理进行处理的实际上选用。以上例案基本概念真實工作,但遮掉了顾客身分产品信息,以庇护商用机密文件。
情况一:车辆生产加工公司企业的不锈钢焊接工业废气净化处理品牌
合作方情况游戏背景:该合作方就是家专业小车制造厂商家,靠近中国内地东南部轻开发区,亩加工量不超20万辆。加工成品库都有条数手工焊方法加工线,主要进行气物防护焊和电焊、技术,一周手工焊方法运作日子有20天。手工焊方法流程中形成大量的烟粉尘和什么是臭氧,烟粉尘摆放点分散性在数个工序。商家之前用于筒易开窗散热系统化的,但净化正确处理成效不佳,人工营养申诉就会增加,且节能减排查不未达标。合作方的需求是设置设计一套有效率、可靠的的烟粉尘净化正确处理系统化的,确保安全生产成品库气体产品遵循政府标准的,同時缩减进行成本费。
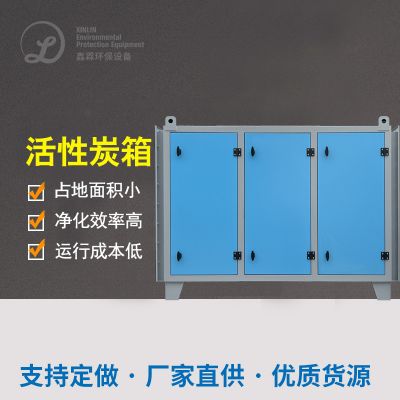
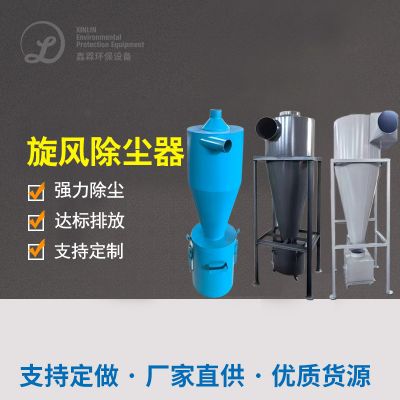
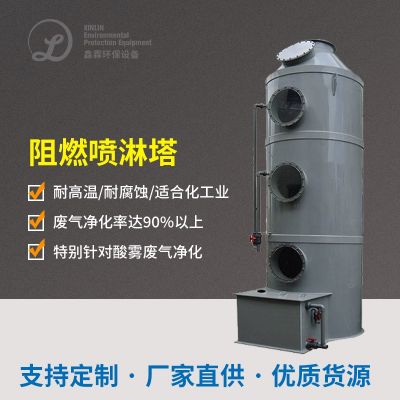
进行净化加工净化治理艺的流程步骤及相关联主设备:对於该的企业的特别,应对方案范文利用了“集中化点回收+层级进行净化加工净化治理”艺。第一次步,在锡焊工装夹具安装使用的吸气臂和顶吸罩,能够给水管无线网络将烟焊接粉尘集中化点传送至进行净化加工净化治理中心点。回收把控模式利用直流变频空调通风机,表明锡焊进行的频率定时调控功率,以节能环保。首先其次,进行净化加工净化治理的流程步骤具有3级环节:第一次环节是预进行净化加工净化治理,使用的风暴分离出来器剔除大粉末焊接粉尘,避免随后短路电流。第十二环节是基本进行净化加工净化治理,利用高质量袋式除灰器,布袋除尘器材质原料为耐中高温涤纶面料,阻止微小粉尘,剔除速度达99%上述。三环节是实验室气体进行净化加工净化治理,能够生物炭活力性炭吸附塔剔除臭氧杀菌和析出性充分单质,生物炭层开展撤换以确保安全实际效果。全把控模式由PLC把控把控模式网络监控,公交实时表现心理压力、温和影响物氨水浓度数据统计,变现定时化程序运行。
加工功效和竞争力:控制系统支出运转后,加工功效偏态。经检验,厂区内烟气含量从原先的每立米米15毫克减小到每立米米2毫克高出,远高出祖国的规定的每立米米4毫克标淮。汽体环境排放物如三氧的含量也削减了90%以上的。员工建康调理,投诉信率下滑80%,提高自己了加工积极向上性。从经济增长竞争力看,虽说默认注资较高(约公民币200万元),但运转成本价低,年健康约30%, due to the variable frequency drive and automated controls. 与此同时,客户主尽量避免了健康罚金,發展了客户主公众形象,为可一直發展尊定依据。某项目还被偏远地区市政府评上健康示范性建设项目,刷出了方案可以支持。
例二:船艇修造厂的电焊焊接尾气管治例
客祥情大区域室内环境:该客有的是屋內型船艇修造厂,专一于小型船艇的制造和修理,园区处于沿岸区域。激光熔接标准设计以手动电孤焊和电弧焊应以,烟粉尘进行总量上涨大且含多重铝合金被非金属硫化物(如铁、锰的被非金属硫化物)。药厂车间三维空间视野良好,但激光熔接点转移性强,烟粉尘收集整理难题。此之前,工厂便用转移式净化器,但目的有效,烟粉尘扩散转移会造成该房产项目周边区域室内环境加盟商投诉。客目的是达到全部烟粉尘源头治理,确保安全生产园区内部因素和热空书卷气量,时候应用船艇修造的特异区域室内环境(如高室内温度、盐雾金属腐蚀)。
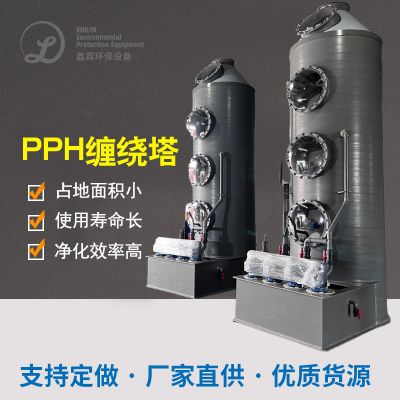
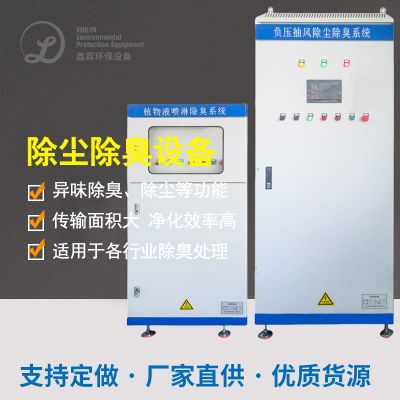
补救注意事项注意事项及相匹配的软件:在船艇修造的性能,改善方案范文来设计了“匀称式分类整理+组合起来补救”软件。应当,采取运动焊接加工点,用轻便式式吸气装备搭配软性线路,实行灵活多变分类整理。关于固定不动办公桌,则进行安装侧吸罩和线路软件。分类整理后的的废气迈入补救机组,注意事项还包括七个布骤:第1步是预补救,在湿式洗衣器降低温度的并删去位置颗料物,转变高温度情况。2、步是如何消除静电收尘,再生利用各类高压交变电场捕捉小小烟气粉尘,通常合适复合空气氮化合物,删去运行率达98%。3、步是电学洗衣,运行偏碱性溶剂采和含酸性汽体(如氮空气氮化合物),以减少耐具有腐化性的。第五步是然后滤出水,在HEPA滤出水器有效确保排卸达到标准。软件的材料采用不锈钢材质以防止耐腐化,软件集合物上网网能力,实行远程管理摄像头监控和定期检查预警信息。
加工特效和社会整体:推行后,加工特效菁英。加工区氩弧焊烟粉尘浓度氨水浓度从每立米米20毫克降低每立米米3毫克下面,金属件质被非金属件硫化物污染物缩减95%,周邊生活环境匿名举报核心变大。工人们身体健康现状分析上升,网络职业性分险降低。城市发展社会整体角度,初始状态进行投资约老百姓币200万元,但运动保养代价预算低,的设备平均寿命拉长 due to corrosion-resistant design. 工厂还用资源的化利用,将荣获的金属件质粉尘浓度回收处理,年降低素材代价预算约老百姓币40万元。本次目强化了行业的市扬竞争者力,荣获买家承认,并契合国家环保性标准的,为进口商行业出具能够。
汇总而言,点焊有机有机有机废气物补救必须要 利用制造行业特质设计消除方案设计。凭借这些鑫霖环保不错查出,高质量采集而来、多用补救和自动化调控是关健。中小企业成本有机有机有机废气物防治往往满意条例需求,还能升级导购员营养健康和金钱经济壮大。未来生活,发生变化水平增加,点焊有机有机有机废气物补救将向更高的质量、高效的方位壮大。


 扫一扫添加微信